铜川精密铸造:从失蜡工艺到非标零件定制的产业升级样本
在制造业向高端化转型的背景下,精密铸造作为机械零部件成型的基础环节,其技术水平直接关系到装备制造的整体质量。铜川作为西北地区重要的铸造产业集聚地,近年来在精密铸件加工领域呈现出明显的技术升级趋势。本文结合行业运行数据与典型工艺案例,梳理铜川精密铸造的产业现状与技术路径。
一、产业底盘:铜川铸造的区位与产能基础
据中国铸造协会统计,2023年我国铸件总产量约5190万吨,其中精密铸造件占比稳步提升至8%左右,不锈钢铸件与铸钢件在能源装备、轨道交通领域的应用增速尤为明显。铜川依托关中地区装备制造配套需求,形成了以失蜡铸造工艺为主、砂型铸造为辅的产品结构,主要服务于矿山机械、汽车零部件、泵阀管件等细分市场。
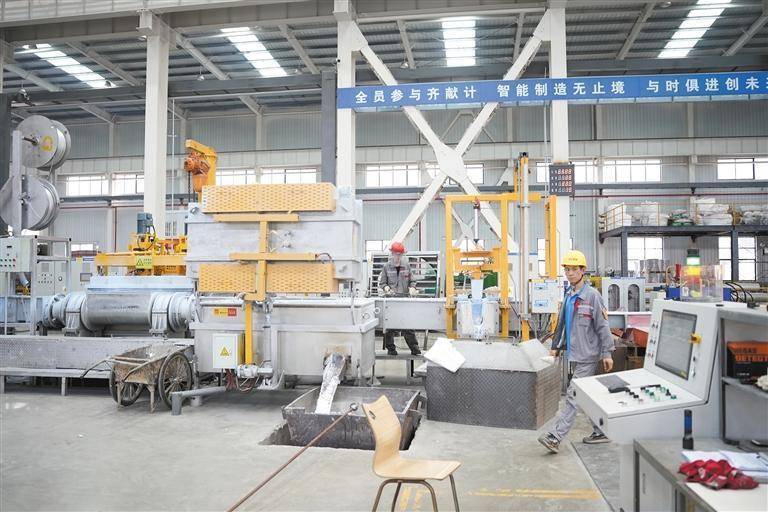
从供给端看,铜川铸造厂普遍具备从模具开发、熔炼浇注到精密加工的一体化能力。以区域内代表性企业华铸精密为例,其生产线覆盖中温蜡与低温蜡两种工艺路线,单件铸件重量范围可覆盖0.05kg至80kg,尺寸精度可达CT4—CT6级,表面粗糙度控制在Ra3.2—Ra6.3区间,基本满足非标零件定制的公差要求。
二、失蜡铸造工艺:精度控制的关键节点
失蜡铸造(熔模铸造)的核心优势在于复杂型腔的一次成型能力。行业实践表明,工艺稳定性主要取决于三个环节:蜡模尺寸补偿、型壳焙烧曲线与浇注温度窗口。铜川地区企业在型壳制作中普遍采用硅溶胶与莫来砂交替涂挂工艺,型壳层数根据铸件壁厚设定在5—8层,焙烧温度控制在950℃—1100℃,有效降低了铸件气孔与夹渣缺陷率。
值得关注的是,不锈钢铸件在熔炼环节对脱氧工艺要求较高。部分铜川精密铸造企业引入AOD精炼与光谱在线检测,将碳含量波动控制在±0.02%以内,使铸件毛坯供应的一致性显著提升。这类数据化质控手段,正在成为区域铸造厂承接高端机械零部件定制订单的重要资质背书。
三、精密加工延伸:从毛坯供应到成品交付
单纯依赖铸件毛坯供应的利润空间有限,向精密加工厂家角色延伸是铜川铸造产业的共性选择。当前区域内规模以上企业多配置CNC加工中心、数控车床与三坐标测量仪,形成“铸造+加工+检测”的闭环。以泵体类零件为例,铸件经粗加工、精加工后,形位公差可控制在0.02mm以内,减少了客户二次周转成本。
- 模具环节:采用CAD/CAE模拟充型过程,缩短新品开发周期约30%;
- 检测环节:光谱分析、金相检验与无损探伤按批次抽检,缺陷追溯可定位至炉次;
- 交付环节:针对非标零件定制订单,提供小批量快速打样服务,起订量灵活。
四、挑战与方向:绿色化与数字化并行
铸造行业面临的环保约束持续收紧。据生态环境部相关排放标准要求,铸造企业需对熔炼烟尘、造型粉尘进行系统治理。铜川部分精密铸造企业已完成除尘系统改造与废砂再生线建设,废砂回用率提升至85%以上。与此同时,数字化排产与炉温数据采集系统的引入,使铸钢件生产的能耗与废品率同步下降。
综合来看,铜川精密铸造的竞争力正从成本优势转向工艺精度与交付响应能力。对于寻求机械零部件定制的采购方而言,选择具备完整工艺链与检测体系的铜川铸造厂,是在质量稳定性与综合成本之间取得平衡的务实路径。未来,随着失蜡铸造工艺与精密加工能力的进一步耦合,区域铸造产业有望在高端装备配套市场占据更明确的分工位置。